Flow-Verpackungsmaschinen – Der umfassende B2B-Leitfaden
Über 25 Artikel zu den Themen Auswahl, Betrieb, Wartung und Fehlerbehebung für Verpackungsingenieure.
Die wichtigsten Erkenntnisse
Kurze Antwort: Die Einstellung des Trennmessers hängt vom Zustand der Klinge, dem Spiel und dem Timing ab – sie wird bei gesperrter Maschine vorgenommen und vor Produktionsbeginn anhand von Probeschnitten überprüft.
- Sicherheit vor der Inbetriebnahme — Die Verriegelung und Kennzeichnung ist vorgeschrieben; nehmen Sie niemals Einstellungen an einem unter Spannung stehenden Messer vor
- Lernen Sie Ihren Messertyp kennen — Die Einstellungen für Rotations-, Heißmesser- und Scherenkonfigurationen unterscheiden sich voneinander
- Befolgen Sie die Schrittfolge — Vorabprüfungen, mechanische Einstellung, anschließend Probeschnitte
- Gezackte Kanten haben drei Ursachen — stumpfe Klinge, falscher Abstand oder Vibrationen — unter Vergrößerung prüfen
- Tägliche Vorsorge — Durch optische Kantenprüfung und Reinigung lassen sich die meisten Schnittfehler vermeiden
Einleitung
Das Schneidmesser ist eine der wichtigsten Komponenten in jeder horizontalen Flow-Verpackungsmaschine. Bei korrekter Einstellung gewährleistet sie saubere, präzise Versiegelungen an genau der richtigen Stelle auf jeder Verpackung. Bei einer Fehlausrichtung kann es zu Produktschäden, Versiegelungsfehlern, Materialverschwendung und kostspieligen Ausfallzeiten kommen. Basierend auf unseren Erfahrungen bei der Betreuung von Hunderten von Verpackungslinien in der Lebensmittel-, Pharma- und Kosmetikindustrie machen Probleme bei der Messereinstellung etwa 15–20% aller uns gemeldeten Qualitätsbeanstandungen im Verpackungsbereich aus.
In dieser Anleitung erfahren Sie, wie Sie das Schneidmesser Ihrer Schlauchbeutelmaschine richtig einstellen, den Zusammenhang zwischen dem Schneidzeitpunkt und der Folienausrichtung verstehen, häufige Schneidprobleme beheben und routinemäßige Wartungsarbeiten durchführen. Checkliste für die tägliche Wartung damit Ihr Messer stets seine optimale Leistung erbringt. Ganz gleich, ob Sie eine neue Maschine in Betrieb nehmen, das Produkt wechseln oder hartnäckige Schnittprobleme beheben möchten – dieser Leitfaden vermittelt Ihnen das erforderliche technische Wissen.
Wir werden uns mit mechanischen Einstellverfahren, der Sensorkalibrierung, der Zeitsynchronisation und vorbeugenden Wartungsmaßnahmen befassen. Am Ende werden Sie genau wissen, wie Sie mit Ihrem Path Pack oder anderen horizontalen Schlauchbeutelverpackungsanlagen gleichbleibend hochwertige Schnitte erzielen können.
Die folgenden Einstellverfahren gelten für horizontale Schlauchbeutelmaschinen wie beispielsweise die JC250-Flow-Verpackungsmaschine.
Was ist die Schneidvorrichtung und warum ist sie wichtig?
Messertypen und ihre Anwendungsbereiche
Horizontale Schlauchbeutelmaschinen nutzen verschiedene Messerkonfigurationen, die jeweils für bestimmte Verpackungsanwendungen ausgelegt sind und Filmmaterialien. Zu wissen, um welchen Messertyp es sich handelt, ist der erste Schritt zur richtigen Einstellung.
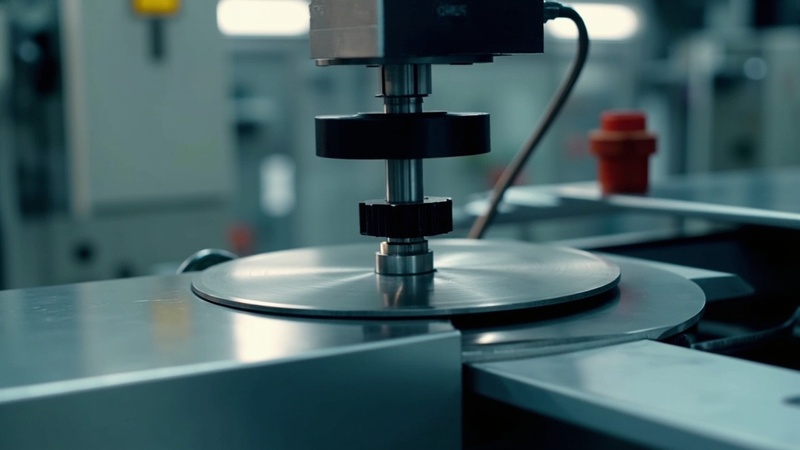
Rotationsmesser sind die gängigste Art in modernen Schlauchbeutelmaschinen. Sie verfügen über eine kreisförmige Klinge, die sich mit hoher Geschwindigkeit dreht und so einen sauberen Schnitt mit minimaler Folienverformung erzeugt. Rotationsmesser eignen sich ideal für Hochgeschwindigkeitsanwendungen und lassen sich gut mit den meisten Folientypen kombinieren, darunter Laminate, coextrudierte Folien und Materialien auf Papierbasis.
Hin- und herbewegende Messer Sie arbeiten mit einer linearen Schnittbewegung und kommen in der Regel in älteren Maschinen oder in Spezialanwendungen zum Einsatz. Sie bieten einen hervorragenden Schnittdruck für dicke Materialien, sind jedoch im Vergleich zu rotierenden Ausführungen in ihrer Geschwindigkeit eingeschränkt.
Ultraschallmesser represent the newest advance in film cutting technology. Instead of mechanical blades, they use high-frequency vibration (typically 20-40 kHz) to cut through films with minimal heat generation. This technology is particularly valuable for heat-sensitive products and prevents film edge sealing during cutting.
Die Flow-Wrapper der Path Pack-Serie sind serienmäßig mit Präzisions-Rotationsmessern ausgestattet; für spezielle Anwendungen, bei denen eine minimale thermische Belastung des Produkts oder der Verpackung erforderlich ist, sind optional Ultraschall-Schneidsysteme erhältlich.
Wesentliche Bestandteile der Messerbaugruppe
Die Schneidvorrichtung besteht aus mehreren miteinander verbundenen Komponenten, die reibungslos zusammenwirken müssen:
Die Messerhalter sichert die Klinge und dient als Befestigungspunkt für Einstellmechanismen. Die meisten Halter verfügen über Möglichkeiten zur radialen (seitlichen), axialen (tiefenbezogenen) und winkligen Einstellung.
Die Schneidklinge ist das eigentliche Schneidelement. Zu den Klingenmaterialien zählen Schnellarbeitsstahl (HSS), Wolframkarbid und diamantbeschichtete Varianten. Die Wahl des Klingenmaterials beeinflusst die Schnittqualität, die Lebensdauer der Klinge und die Kosten.
Die Messerschaft überträgt die Drehbewegung vom Antriebssystem auf den Messerhalter. Dabei muss eine präzise Konzentrizität gewährleistet sein, um Vibrationen zu vermeiden und eine gleichbleibende Schnittqualität zu gewährleisten.
Die Zeitmessmechanismus synchronisiert die Drehung des Messers mit der linearen Bewegung der Folie. Dazu werden in der Regel ein Servomotor, ein Encoder und eine SPS-Steuerung eingesetzt, die anhand der Rückmeldung zur Folienposition den genauen Zeitpunkt für den jeweiligen Schnitt berechnet.
Die Bedeutung des Schneidzeitpunkts für die Verpackungsqualität
Die Messerkennlinie ist wohl die entscheidende Einstellung im gesamten Schneidsystem. Sie bestimmt, wann das Messer seine Schneidbewegung relativ zur Position der Folie beginnt. Ein Fehler von nur wenigen Millisekunden kann zu falsch ausgerichteten Siegeln, unvollständigen Schnitten oder Produktkontakt während des Schneidvorgangs führen.
Moderne Schlauchbeutelmaschinen wie die Anlagen von Path Pack nutzen Regelkreissysteme mit fotoelektrischen Sensoren, um die Folienposition kontinuierlich zu überwachen und den Schnittzeitpunkt in Echtzeit anzupassen. Dadurch bleibt die Schnittgenauigkeit auch dann gewährleistet, wenn die Folienspannung schwankt oder zwischen verschiedenen Folienstärken gewechselt wird.
Wie führt man die Messereinstellung Schritt für Schritt durch?
Vorbereitungen vor der Anpassung
Bevor Sie mechanische Einstellungen vornehmen, führen Sie bitte die folgenden vorbereitenden Schritte durch, um die Sicherheit zu gewährleisten und optimale Ergebnisse zu erzielen:
Sicherheit geht vor: Stellen Sie sicher, dass sich die Maschine im vollständigen Stillstand befindet und alle Energiequellen abgeschaltet sind. Die Verfahren zur Verriegelung und Kennzeichnung müssen eingehalten werden. Versuchen Sie niemals, Einstellungen an den Messern vorzunehmen, während die Maschine läuft oder sich noch Restenergie im System befindet.
Werkzeuge zusammenstellen: Sie benötigen Folgendes: einen metrischen Inbusschlüsselsatz (2–10 mm), Fühlerlehre (Bereich 0,05–0,5 mm), einen digitalen Messschieber, einen Drehzahlmesser oder eine Stroboskoplampe zur Überprüfung der Zündeinstellung, die Herstelleranleitung zur Messereinstellung sowie ein sauberes, fusselfreies Tuch.
Film- und Produktaufbau: Vergewissern Sie sich, dass der richtige Film eingelegt und korrekt eingezogen ist. Die Einstellung sollte mit dem eigentlichen Produktionsfilm und nicht mit Testmaterial vorgenommen werden, da sich verschiedene Filme beim Schneiden unterschiedlich verhalten.
Mechanische Einstellung der Messerposition
Befolgen Sie unter Einhaltung der Sicherheitsvorschriften diese systematische Vorgehensweise zur mechanischen Positionierung des Messers:
Schritt 1: Einstellung der anfänglichen Messereingriffstiefe
Lösen Sie die Befestigungsschrauben des Messerhalters leicht, um eine Einstellung zu ermöglichen. Stellen Sie die anfängliche Einschnitttiefe des Messers mit der vom Hersteller angegebenen Fühlerlehre ein. Bei den meisten Rotationsmessern beträgt diese in der Regel 0,1–0,3 mm über die Folienoberfläche hinaus. Führen Sie die Fühlerlehre zwischen die Messerkante und eine Referenzfläche am Messerhalter ein.
Schritt 2: Einstellung der seitlichen Position
Die seitliche (radiale) Position bestimmt, wo das Messer relativ zur Mittellinie der Schweißbacke die Folie berührt. Lösen Sie die seitlichen Einstellschrauben und verschieben Sie den Messerhalter vorsichtig, bis die Schneide mit der Mitte der Schweißbacke fluchtet. Überprüfen Sie mit dem digitalen Messschieber den Abstand zwischen der Mitte der Messerwelle und der Schweißfläche.
Schritt 3: Überprüfung des Messerspaltes
Überprüfen Sie bei im geparkten (nicht schneidenden) Zustand befindlichem Messer den Abstand der Klinge zu beiden Seiten der Schneidebene. Ein ungleichmäßiger Abstand kann während des Schneidvorgangs zu einer Durchbiegung der Klinge führen, was eine schlechte Schnittqualität zur Folge hat. Nehmen Sie eine Einstellung vor, bis der Abstand auf beiden Seiten innerhalb von ±0,05 mm liegt.
Schritt 4: Rundlaufprüfung
Siehe auch: Fehlerbehebung bei Problemen mit der Heißversiegelung: Siegelfestigkeit
Drehen Sie das Messer manuell um eine volle Umdrehung und überwachen Sie dabei den Rundlauf der Klinge mit einer Messuhr. Der maximal zulässige Rundlauf beträgt bei Hochgeschwindigkeitsanwendungen in der Regel 0,05 mm. Ein übermäßiger Rundlauf deutet auf ein verschlissenes Lager, eine verbogene Welle oder eine beschädigte Klinge hin, die ausgetauscht werden muss.
Siehe auch: Heißmesser vs. Rotationsschneider: Ein Überblick
Kalibrierung von fotoelektrischen Sensoren
Der fotoelektrische Sensor liefert dem Steuerungssystem wichtige Positionsdaten. Durch die korrekte Kalibrierung des Sensors wird sichergestellt, dass das Messer genau zum richtigen Zeitpunkt mit dem Schneiden beginnt.
Auswahl des Sensortyps: Reflexionssensoren eignen sich am besten für Folien mit aufgedruckten Passmarken. Bei transparenten Folien ohne Aufdruck sind Durchlichtsensoren vorzuziehen. Wählen Sie den für Ihre Anwendung geeigneten Sensortyp aus.
Einbaulage: Montieren Sie den Sensor so, dass sein Erfassungsbereich auf die Passmarke oder den Filmrand ausgerichtet ist, den Sie verfolgen möchten. Der Sensor sollte senkrecht zur Filmoberfläche in einem Abstand von 10–15 mm angebracht werden.
Empfindlichkeitseinstellung: Stellen Sie bei reduzierter Drehzahl der Maschine die Empfindlichkeit des Sensors so ein, dass er die Passermarke zuverlässig erkennt, ohne durch Abweichungen im Film oder Druckmuster ausgelöst zu werden. Die LED-Anzeige sollte bei jeder Passermarke durchgehend leuchten.
Kompensation von Zeitverzögerungen: Bei den meisten SPS-Systemen lässt sich der Zeitpunkt des Schnittbeginns per Software einstellen. Dieser wird in der Regel in Grad der Messerrotation oder in Millisekunden vor Erreichen der Schnittposition durch das Messer angegeben. Den korrekten Einstellbereich entnehmen Sie bitte der Dokumentation Ihrer Maschine.
Prüfung des Zahnriemens und des Antriebssystems
Das Messerantriebssystem muss in einwandfreiem Zustand sein, um eine präzise Zeitsteuerung zu gewährleisten. Überprüfen Sie die folgenden Komponenten:
Zustand des Zahnriemens: Überprüfen Sie den Riemen auf Risse, ausgefranste Kanten oder Abnutzungserscheinungen. Ersetzen Sie den Riemen, wenn Schäden sichtbar sind. Die Wechselintervalle für Zahnriemen variieren je nach Hersteller, liegen jedoch in der Regel zwischen 2.000 und 4.000 Betriebsstunden.
Riemenspannung: Eine falsche Spannung führt zu Steuerungsfehlern und vorzeitigem Verschleiß. Verwenden Sie ein Riemenspannungsmessgerät, um zu überprüfen, ob die Spannung den Herstellerangaben entspricht. Bei den meisten Zahnriemen beträgt die Durchbiegung unter mäßigem Druck 5–15 mm.
Ausrichtung der Zahnräder: Überprüfen Sie das Antriebszahnrad des Messers sowie alle Zwischenzahnräder auf Verschleiß, Beschädigungen oder Fremdkörper. Stellen Sie sicher, dass die Zahnräder fest auf ihren Wellen sitzen und dass die Stellschrauben oder Sicherungsclips fest sitzen.
Parameter der Motorsteuerung: Stellen Sie sicher, dass die Parameter des Servoantriebs oder der Motorsteuerung den Herstellerangaben entsprechen. Falsche Beschleunigungs-, Verzögerungs- oder Positionierverstärkungen können zu einer Instabilität des Zeitablaufs führen.
Behebung häufiger Probleme mit Messern
Problem: Die Schnittkante ist gezackt oder weist Grate auf
Ursachenanalyse: Ausgefranste oder gratige Schnittkanten deuten in der Regel auf eine stumpfe Klinge, einen falschen Klingenabstand oder Vibrationen während des Schneidvorgangs hin.
Lösungen:
Überprüfen Sie zunächst die Klingenkante unter dem Vergrößerungsglas. Wenn die Kante abgenutzt, ausgefranst oder abgerundet erscheint, tauschen Sie die Klinge aus. Eine ordnungsgemäß geschliffene Klinge sollte einen Kantenradius von weniger als 0,01 mm aufweisen.
Zweitens: Überprüfen Sie den Spalt der Klinge. Ein zu geringer Spalt führt dazu, dass die Klinge durch das Material schleift, anstatt sauber zu schneiden. Vergrößern Sie den Spalt in Schritten von 0,05 mm, bis sich die Schnittqualität verbessert.
Drittens: Überprüfen Sie die Schwingungsquellen. Untersuchen Sie die Lager der Messerwelle auf Verschleiß oder Verschmutzung. Vergewissern Sie sich, dass alle Befestigungselemente ordnungsgemäß angezogen sind. Ziehen Sie den Einbau einer Messerdämpfung in Betracht, falls die Schwingungen weiterhin bestehen.
Problem: Verpackungen an falscher Stelle abgeschnitten
Ursachenanalyse: Eine falsche Schnittposition ist in der Regel auf Sensorprobleme, Probleme mit dem Zahnriemen oder Fehler bei den SPS-Parametern zurückzuführen.
Lösungen:
Reinigen Sie den Kennzeichensensor und überprüfen Sie dessen Ausrichtung. Verschmutzungen oder eine falsche Ausrichtung können zu unregelmäßiger Erkennung führen. Testen Sie die Funktion des Sensors mit einer Blitzleuchte, um die Konsistenz der Erkennung zu überprüfen.
Überprüfen Sie den Zahnriemen auf Verschleiß oder Beschädigungen. Ein abgenutzter Riemen kann sich mit der Zeit dehnen, was zu kumulativen Steuerungsfehlern führt. Ersetzen Sie den Riemen, wenn er Anzeichen von Verschleiß aufweist.
Kalibrieren Sie die Zeitverzögerung des Sensors in der SPS neu. Durch geringfügige Anpassungen (in der Regel ±5–20 Millisekunden) lassen sich systematische Positionierungsfehler korrigieren.
Überprüfen Sie, ob Probleme mit dem Encoder oder Resolver vorliegen, falls Ihre Maschine mit absoluter Positionierung arbeitet. Signalstörungen oder Probleme mit der Verkabelung können zu zeitweiligen Positionierungsfehlern führen.
Problem: Rattern oder Flattern der Messerklinge
Ursachenanalyse: Ein Flattern des Rotorblatts deutet auf mechanischen Spielraum, einen Lagerausfall oder Probleme bei der Befestigung des Rotorblatts hin.
Lösungen:
Ziehen Sie alle Befestigungsschrauben des Messerhalters mit dem vorgeschriebenen Drehmoment an. Verwenden Sie einen Drehmomentschlüssel, um ein gleichmäßiges Anziehen zu gewährleisten.
Überprüfen Sie die Lager der Messerwelle und tauschen Sie sie aus, wenn Spiel festgestellt wird. Bereits ein Lagerspiel von nur 0,02 mm kann bei hohen Drehzahlen zu einem spürbaren Rattern führen.
Vergewissern Sie sich, dass die Klinge korrekt in ihrer Halterung sitzt und keine Lücken oder Fremdkörper vorhanden sind. Reinigen Sie die Passflächen von Halterung und Klinge vor dem Zusammenbau.
Problem: Der Film reißt beim Schneiden
Ursachenanalyse: Ein Reißen der Folie beim Schneiden wird häufig durch einen falschen Messereingriff, eine stumpfe Klinge oder einen ungeeigneten Klingenwinkel verursacht.
Lösungen:
Verringern Sie die Einschnitttiefe des Messers. Ein zu tiefes Eindringen der Klinge erzeugt eine übermäßige Schnittkraft, die dünne Folien zerreißen kann.
Erhöhen Sie die Schnittgeschwindigkeit, wenn Ihre Maschine eine unabhängige Drehzahlregelung ermöglicht. Rotationsmesser schneiden aufgrund ihrer Schneidbewegung bei höheren Drehzahlen sauberer.
Vergewissern Sie sich, dass der Schneidwinkel zu Ihrem Folientyp passt. Für manche Folien sind bestimmte Schneidgeometrien erforderlich, um einen sauberen Schnitt zu erzielen. Wenden Sie sich für Empfehlungen an Ihren Folienlieferanten.
Vorbeugende Instandhaltung
Tägliche Messerpflege
Sichtprüfung: Überprüfen Sie vor jedem Produktionsdurchlauf die Klinge bei guter Beleuchtung einer Sichtprüfung. Achten Sie dabei auf Absplitterungen, Kerben oder ungewöhnliche Abnutzungsspuren.
Reinigung der Klingen: Entfernen Sie Folienrückstände oder Kleberrückstände mit einem weichen Tuch und einer geeigneten Reinigungslösung von der Klinge. Vermeiden Sie scheuernde Materialien, die die Klingenkante beschädigen könnten.
Sensorprüfung: Stellen Sie sicher, dass die LED des Kennzeichensensors während des Betriebs durchgehend leuchtet.
Wöchentliche Messerpflege
Test der Klingen-Schärfe: Führen Sie einen Testschnitt an einem Muster Ihrer Serienfolie durch. Der Schnitt sollte sauber und gerade sein, ohne dass dabei übermäßiger Kraftaufwand erforderlich ist.
Überprüfung der Lagertemperatur: Überprüfen Sie die Temperaturen der Lager am Messerschaft während des Betriebs mit einem Infrarot-Thermometer. Temperaturen, die deutlich über der Umgebungstemperatur liegen, deuten auf mögliche Lagerprobleme hin.
Überprüfung des Antriebssystems: Überprüfen Sie den Zustand und die Spannung des Zahnriemens. Vergewissern Sie sich, dass die Riemenschutzvorrichtungen fest sitzen und keine ungewöhnlichen Geräusche oder Vibrationen auftreten.
Monatliche Messerpflege
Vollständiger Klingenwechsel: Austausch unter folgenden Bedingungen: Wöchentliche Überprüfung und Austausch, sobald die Schnittqualität nachlässt oder in den Abständen, die Ihre Folie und Ihr Durchsatz tatsächlich erfordern – nicht nach einem festen Zeitplan. Klingen, deren Lebensdauer überschritten ist, können zu Produktschäden und Qualitätsproblemen führen.
Überprüfung der Ausrichtung: Führen Sie eine vollständige Überprüfung der Messerausrichtung mit Fühlerlehre und Messuhren durch. Vergewissern Sie sich, dass alle Einstellungen innerhalb der Spezifikation liegen.
Kalibrierung des Steuerungssystems: Befolgen Sie die vom Hersteller empfohlene Vorgehensweise, um den Regelkreis für die Messerkopplung zu überprüfen und neu zu kalibrieren.
Jährliche Wartung des Messersystems
Kompletter Lagerwechsel: Überprüfen Sie die Lager der Messerschäfte und tauschen Sie sie bei entsprechenden Anzeichen – Spiel, Geräusche oder Temperaturanstieg – aus, nicht nach einem festen Zeitplan. Ein Lagerausfall kann kostspielige ungeplante Stillstandszeiten verursachen.
Überholung des Antriebssystems: Zahnriemen austauschen, den Verschleiß der Zahnräder prüfen und die Parameter der Motorsteuerung überprüfen.
Systemüberprüfung: Führen Sie eine vollständige Zeitmessungsprüfung mit Präzisionsmessgeräten durch. Dokumentieren Sie alle Messwerte zur späteren Verwendung.
Schneidleistung bei verschiedenen Folientypen
Polyethylen- und Polypropylenfolien
Standard-PE- und PP-Folien sind die gängigsten Verpackungsmaterialien und lassen sich in der Regel am einfachsten schneiden. Verwenden Sie eine scharfe HSS-Klinge mit mäßiger Einschnitttiefe. Achten Sie bei großen Stückzahlen darauf, dass sich keine Folienrückstände auf der Klinge ansammeln.
Laminate und mehrschichtige Folien
Laminatfolien stellen aufgrund ihres mehrschichtigen Aufbaus besondere Herausforderungen dar. Die Klinge muss alle Schichten gleichzeitig durchschneiden, ohne dass es zur Delaminierung kommt. Verwenden Sie eine Klinge aus Wolframkarbid mit polierten Kanten. Reduzieren Sie die Schnittgeschwindigkeit im Vergleich zu einlagigen Folien leicht.
Filme auf Papierbasis
Für das Schneiden von Papierfolien sind schärfere Klingen und eine etwas höhere Schneidkraft erforderlich. Diamantbeschichtete Klingen bieten eine hervorragende Standzeit bei der Bearbeitung von Papier. Beachten Sie, dass Papierfasern den Verschleiß der Klingen beschleunigen können.
Heißsiegelbare Folien
Heißsiegelbare Folien sind häufig mit einer Klebeschicht versehen, die sich an der Klinge ablagern kann. Reinigen Sie die Klinge bei der Verarbeitung dieser Materialien häufiger. Erwägen Sie den Einsatz einer Antihaftbeschichtung für die Klinge, um Ablagerungen zu reduzieren.
Fazit
Die richtige Einstellung des Schneidmessers ist entscheidend für ein gleichbleibend hochwertiges Verpackungsergebnis. Wenn Sie die mechanischen und elektronischen Systeme verstehen, die den Schneidvorgang steuern, können Sie Probleme beim Schneiden systematisch diagnostizieren und beheben, die Leistung für verschiedene Materialien optimieren und wirksame Maßnahmen zur vorbeugenden Wartung umsetzen.
Die wichtigsten Erkenntnisse aus diesem Leitfaden lauten: Legen Sie stets größten Wert auf Sicherheit, indem Sie die vorgeschriebenen Lockout/Tagout-Verfahren befolgen, nehmen Sie schrittweise Anpassungen vor und überprüfen Sie die Ergebnisse bei jedem Schritt, machen Sie sich den Zusammenhang zwischen Sensorkalibrierung und mechanischem Timing bewusst, führen Sie einen regelmäßigen Wartungsplan ein, um Probleme zu vermeiden, bevor sie auftreten, und führen Sie detaillierte Aufzeichnungen über Ihre Anpassungen und Erkenntnisse.
Bei korrekter Einstellung und Wartung der Messer liefert Ihre Schlauchbeutelmaschine zuverlässige, präzise Schnitte, die den Qualitätsstandards entsprechen, die Kunden in der Lebensmittel-, Pharma- und Kosmetikindustrie erwarten. Eine gleichbleibende Schnittqualität schützt Ihre Produkte, reduziert Materialverschwendung und gewährleistet, dass Ihre Verpackungslinie mit maximaler Effizienz läuft.
Vom Path Pack-Technikteam
🛠️ Praktische Anleitung: Eine Schritt-für-Schritt-Anleitung für Ihr Gerät finden Sie unter Einstellung des Trennmessers in der Path Pack-Supportcenter.
Häufig gestellte Fragen
Wie stelle ich das Schneidmesser an einer Schlauchbeutelmaschine sicher ein?
Nur bei vollständig stillstehender Maschine und nach Absperren und Kennzeichnen aller Energiequellen. Ein Messer darf niemals an einer laufenden Maschine oder an einer Maschine mit gespeicherter Restenergie eingestellt werden.
Was führt zu gezackten oder ausgefransten Schnittkanten?
Drei Ursachen: eine stumpfe oder angeschlagene Klinge (ersetzen), ein falscher Klingenabstand (neu einstellen) oder Vibrationen während des Schneidvorgangs (die Ursache lokalisieren). Überprüfen Sie zunächst die Klingenkante unter einer Lupe.
Wie oft sollte das Schneidmesser überprüft werden?
Täglich vor jedem Produktionslauf: Sichtprüfung der Kanten bei guter Beleuchtung, Entfernung von Folienresten und Überprüfung des Passermarkensensors.
Sind für verschiedene Folien unterschiedliche Messereinstellungen erforderlich?
Ja. Herkömmliche PE- und PP-Folien lassen sich mit einer scharfen HSS-Klinge bei mäßigem Schnittdruck leicht schneiden; Laminat- und Mehrschichtfolien erfordern schärfere Klingen und einen präzisen Schnittabstand, um alle Schichten sauber zu durchtrennen.
Treten nach diesem Eingriff weiterhin Probleme mit dem Messer auf? → Kontakt zum Path Pack-Support unter Angabe Ihres Gerätemodells und der auftretenden Probleme.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic