Flow-Verpackungsmaschinen – Der umfassende B2B-Leitfaden
Über 25 Artikel zu den Themen Auswahl, Betrieb, Wartung und Fehlerbehebung für Verpackungsingenieure.
Die wichtigsten Erkenntnisse
Kurze Antwort: Bei der Einstellung und Reparatur von Förderbändern kommt es vor allem auf die Spurführung, die Spannung und den Zustand des Materials an – die Spurführung sollte bei niedriger Geschwindigkeit eingestellt werden, die Spannung gemäß den Spezifikationen, und bei Anzeichen von Verschleiß sollte das Material ausgetauscht werden.
- Förderbänder befördern alles — Die Qualität des Produktflusses hängt in erster Linie vom Zustand des Förderbands ab
- Häufige Probleme: Spurhaltung und Schlupf — Falsche Ausrichtung und zu lockere Spannung sind die Hauptursachen für Durchflussstörungen
- Stellen Sie die Spurführung langsam ein — kleine Korrekturen bei langsamer Geschwindigkeit, dabei die Bandkante im Auge behalten
- Unter bestimmten Bedingungen ersetzen — Risse, Ausfransungen und gedehnte Riemen lassen sich nicht mehr nachjustieren
Einleitung
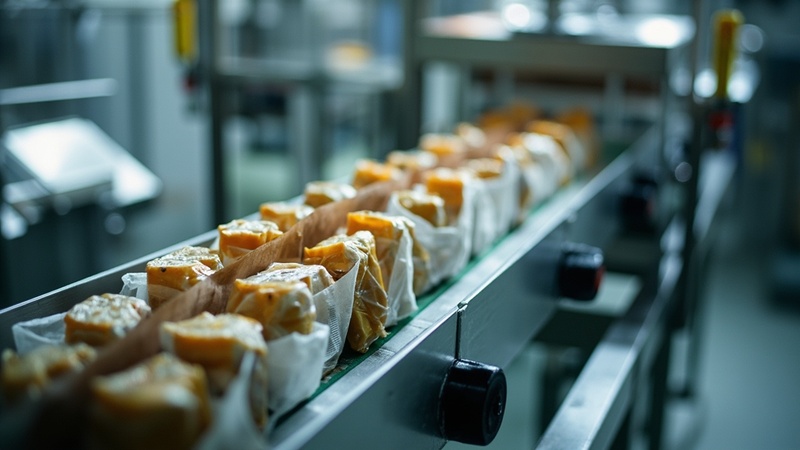
Das Fördersystem ist die „Autobahn“, über die die Produkte durch alle Phasen eines horizontalen Prozesses transportiert werden Flow-Verpackungsmaschine — vom Einlauf über den Formungsbereich, in dem die Folie um das Produkt gewickelt wird, bis hin zum Auslauf. Wenn das Förderband verrutscht, sich dehnt oder ungleichmäßig abnutzt, hat dies nachgelagerte Auswirkungen: Die Produkte gelangen falsch ausgerichtet zur Versiegelungsstation, die Folienausrichtung stimmt nicht mehr, die Versiegelungsqualität verschlechtert sich und es entstehen fehlerhafte Verpackungen.
Bei unseren Inbetriebnahmen und Einsätzen vor Ort an Schlauchbeutelverpackungsanlagen gehören Probleme mit Förderbändern zu den fünf häufigsten Ursachen für Qualitätsbeanstandungen und ungeplante Stillstände. Die frustrierende Realität ist, dass viele dieser Probleme durch richtige Einstellung und rechtzeitige Wartung vermeidbar wären – dennoch werden sie häufig übersehen, bis die Produktqualität darunter leidet.
Dieser Artikel bietet eine umfassende Anleitung zur Einstellung, Fehlerbehebung und Reparatur von Förderbändern speziell für horizontale Schlauchbeutelverpackungsmaschinen.
Das Wichtigste auf einen Blick: Förderbandprobleme bei Schlauchbeutelmaschinen treten fast immer schrittweise auf – sie beginnen als geringfügige Probleme bei der Spurführung und eskalieren zu Förderbandschäden und Qualitätsmängeln am Produkt, wenn sie nicht frühzeitig behoben werden. Regelmäßige Inspektionen und Einstellungen können 90% an förderbandbedingten Ausfallzeiten verhindern.
Was sind Fördersysteme in Schlauchbeutelverpackungsmaschinen und warum sind sie wichtig?
Förderzonen in einer horizontalen Schlauchbeutelmaschine
Eine typische Schlauchverpackungsmaschine verfügt über drei bis vier unterschiedliche Förderabschnitte, die jeweils unterschiedliche Anforderungen stellen:
| Zone | Funktion | Riementyp | Wesentliche Anforderungen |
|---|---|---|---|
| Zuführförderband | Nimmt Produkte entgegen und ordnet sie zum Verpacken an | Flachriemen aus PU/PVC, Modulriemen | Präzise Geschwindigkeitsanpassung, Produktabstand |
| Bereich der Formmanschette | Stützt das Produkt, während sich die Folie darum wickelt | Edelstahl- oder PU-Riemen | Geringe Reibung, präzise Spurführung |
| Austragsförderer | Befördert die fertigen Verpackungen von der Maschine weg | Flachriemen aus PU/PVC, Modulriemen | Geschwindigkeitsanpassung an vorgelagerte Geräte |
| Kühlförderband (optional) | Ermöglicht das Abkühlen der Dichtungen vor der Handhabung | Drahtgitter oder Modulband | Temperaturbeständigkeit |
Diese Förderzonen finden sich an Maschinen wie beispielsweise der JC420-Flow-Verpackungsmaschine.
Wichtige Riemenspezifikationen
| Parameter | Bedeutung | Typische Werte |
|---|---|---|
| Material | Bestimmt die Lebensmittelsicherheit, die chemische Beständigkeit und die Reibungseigenschaften | FDA-konformes PU, PVC oder modulares PP |
| Breite | Muss zum Formkragen und zur Produktbreite passen | In der Regel 100–600 mm |
| Dicke | Beeinflusst die Flexibilität im Bereich der Rollen und die Haltbarkeit | 1–3 mm bei Flachriemen; variiert bei Modulriemen |
| Oberflächenmuster | Bestimmt die Haftung und die Loslösung des Produkts | Glatt, mit Griffstruktur oder Rautenmuster |
| Zugfestigkeit | Muss der Belastung im Dauerbetrieb standhalten | Verstärkung aus Polyester oder Aramid |
Was sind häufige Probleme bei Förderbändern und wie lassen sie sich beheben?
Problem 1: Riemenausrichtung (der Riemen läuft zur Seite)
Dies ist das häufigste Förderbandproblem bei Schlauchbeutelmaschinen. Ein falsch geführtes Förderband reibt an den Rahmenkanten, was zu Ausfransungen, beschleunigtem Verschleiß und schließlich zum Ausfall des Förderbands führt.
Symptome:
– Der Bandrand reibt am Förderbandrahmen oder an den Führungsschienen
– Eine Kante des Gürtels weist Ausfransungen oder Abnutzungsspuren auf
– Der Riemen rutscht auf einer Seite der Antriebs- oder Umlenkrolle nach oben
– Die Produkte verschieben sich während ihres Durchlaufs durch die Maschine
Grundursachen und Abhilfemaßnahmen:
| Ursache | Diagnostisches Anzeichen | Korrektur |
|---|---|---|
| Die Rollen sind nicht parallel | Das Band läuft auf das engere Ende zu | Die Welle der Umlenkrolle so einstellen, dass die Parallelität hergestellt wird |
| Ungleichmäßige Belastung | Das Band läuft in Richtung der Beladeseite | Produkt zentrieren; Führungsschienen einstellen |
| Riemenverbindung nicht rechtwinklig | Das Band läuft ständig zu einer Seite hin | Riemen austauschen oder im 90°-Winkel neu spleißen |
| Verschleiß der Walzenoberfläche | Die Krone ist an der Antriebsrolle ungleichmäßig abgenutzt | Antriebsrolle austauschen oder gewölbte Hülse einbauen |
| Der Rahmen steht nicht gerade | Der Riemen driftet in Richtung des unteren Endes | Den Förderbandrahmen mit Unterlegscheiben ausrichten |
Schritt-für-Schritt-Anleitung zur Einstellung der Spur:
- Beginnen Sie mit einem leeren Riemen — Alle Produkte entfernen und das Förderband mit niedriger Geschwindigkeit laufen lassen
- Bestimme die Driftrichtung — Beobachten Sie, in welche Richtung der Riemen aus der Spur läuft
- Die Umlenkrolle einstellen — Die meisten Förderbänder verfügen über eine Einstellschraube zur Spurkorrektur am Lagergehäuse der Umlenkrolle. Drehen Sie die Schraube leicht (jeweils nicht mehr als eine Viertelumdrehung) auf der Seite, zu der das Band abdriftet.
- Warten Sie, bis sich der Riemen stabilisiert hat — Warten Sie 3–5 Umdrehungen des Riemens, bis die Einstellung wirksam wird
- Wiederholen nach Bedarf, bis der Riemen auf allen Rollen mittig läuft
- Produkte laden und überprüfen — Produkte hinzufügen und die Nachverfolgung unter Last überprüfen; bei Bedarf Feinabstimmung vornehmen
Wichtig: Nehmen Sie niemals Einstellungen an der Spurführung vor, während das Förderband mit Produktionsgeschwindigkeit läuft. Verringern Sie die Geschwindigkeit stets auf ein Minimum oder halten Sie das Förderband an, bevor Sie Einstellungen vornehmen.
Problem 2: Riemenschlupf an der Antriebsrolle
Ein Rutschen des Riemens führt zu Schwankungen in der Produktgeschwindigkeit, was sich direkt auf die Passgenauigkeit der Folie und die Siegelqualität auswirkt.
Symptome:
– Die Produkte gelangen in unterschiedlichen Zeitabständen zur Versiegelungsstation
– Die Filmregistrierung weicht ab, obwohl der Eye-Mark-Sensor einwandfrei funktioniert
– Die Antriebsrolle dreht sich, aber der Riemen bewegt sich nur langsam oder gar nicht
– Brandgeruch aus dem Laufwerksbereich (Reibungswärme)
Siehe auch: Qualitätskontrolle im Verpackungsbetrieb: Sicherstellung
Grundursachen und Abhilfemaßnahmen:
| Ursache | Korrektur |
|---|---|
| Unzureichende Riemenspannung | Erhöhen Sie die Spannung schrittweise (siehe Anleitung zur Spannungseinstellung weiter unten) |
| Verschmutzte Förderbandoberfläche (Öl, Produktrückstände) | Reinigen Sie die Oberflächen von Riemen und Rollen mit einem geeigneten Lösungsmittel. |
| Abgenutzte oder glasierte Antriebsrolle | Die Walzenoberfläche mit Schleifleinen aufrauen oder die Walze austauschen |
| Zu kleiner Antriebsmotor oder unzureichendes Drehmoment | Motorauslegung überprüfen; Stromausgang des Frequenzumrichters prüfen |
| Überlastetes Förderband | Die Produktmenge reduzieren oder die Förderkapazität erhöhen |
Problem 3: Dehnung und Verlängerungen des Riemens
Alle Förderbänder dehnen sich mit der Zeit aus, insbesondere PU- und PVC-Bänder im Dauerbetrieb. Eine übermäßige Dehnung führt zu einem Durchhängen des Bandes zwischen den Rollen, wodurch die Stützkraft für die Produkte verringert wird und diese möglicherweise umkippen oder verrutschen können.
Siehe auch: Integration von Produktzuführsystemen in Ihre
Symptome:
– Sichtbares Durchhängen des Riemens zwischen den Stützrollen
– Das Band verläuft tief auf dem Förderbett
– Produkte wackeln oder kippen auf dem Förderband
– Der Riemen behält trotz Nachjustierung nicht mehr die richtige Spannung bei
Siehe auch: Einrichtung Ihrer Verpackungslinie für
So messen Sie die Dehnung eines Riemens:
- Markieren Sie zwei Punkte auf dem Riemen im Abstand von 1000 mm (verwenden Sie dazu einen Permanentmarker auf der Unterseite des Riemens).
- Lassen Sie den Riemen 100 Stunden lang laufen
- Messen Sie den Abstand zwischen den Markierungen – wenn er 1020 mm überschreitet (>2% Dehnung), ist der Riemen überdehnt.
- Bei Modulriemen messen Sie den Abstand zwischen den Scharnierstiften
Maßnahme: Wenn die Dehnung 2–3% überschreitet, sollte der Riemen ausgetauscht werden. Der Ausgleich einer übermäßigen Dehnung durch zu hohe Spannung belastet Lager, Wellen und den Riemen selbst zusätzlich und beschleunigt den Verschleiß aller Komponenten.
Problem 4: Riemenschaden
Bei einer Beschädigung des Riemens muss geprüft werden, ob eine Reparatur oder ein Austausch angebracht ist.
Arten von Schäden:
| Schadensart | Reparierbar? | Verfahren |
|---|---|---|
| Ausfransung an den Kanten (geringfügig) | Ja | Mit einem Bandschaber zuschneiden und neu kanten |
| Kleine Löcher | Ja | Ein vom Hersteller zugelassenes Reparaturpflaster aufbringen |
| Längsrisse | Nein | Riemen austauschen |
| Große Löcher (>25 mm) | Nein | Riemen austauschen |
| Versagensstelle | Ja | Erneut spleißen oder mechanische Befestigung anbringen |
| Delaminierung (Ablösung der Schichten) | Nein | Riemen austauschen |
| Chemische Schäden (Quellung, Rissbildung) | Nein | Riemen austauschen; Ursache der Chemikalienbelastung ermitteln |
Aufgabe 5: Lärm und Vibrationen
Ungewöhnliche Geräusche am Förderband deuten in der Regel auf ein sich anbahnendes mechanisches Problem hin.
Symptome:
– Quietschen oder Kreischen (Reibung)
– Klappern oder Klopfen (lose Teile)
– Schleifen (Lagerausfall)
– Klopfen (Gurtverbindung läuft über Rollen)
Diagnoseschritte:
- Lassen Sie den Riemen bei niedriger Drehzahl leer laufen — Hören Sie genau hin, um die Geräuschquelle zu lokalisieren
- Alle Rollenlager überprüfen — Drehen Sie jede Walze von Hand, nachdem Sie den Riemen entfernt haben; Unebenheiten oder Spiel deuten auf einen Lagerausfall hin.
- Die Riemenverbindung überprüfen — Eine beschädigte oder schwergängige Verbindung verursacht ein periodisches Klopfgeräusch, das mit der Bewegung des Riemens synchron verläuft.
- Auf Fremdkörper prüfen — Produktreste, Folienreste oder andere Gegenstände, die sich zwischen dem Band und den Rollen verfangen haben
- Ausrichtung der Walzen überprüfen — Falsch ausgerichtete Rollen können zu Reibgeräuschen an den Riemenkanten führen
Wie nimmt man die Einstellung der Riemenspannung vor?
Die richtige Riemenspannung ist entscheidend – ist der Riemen zu locker, rutscht er durch; ist er zu straff, werden die Lager überlastet, die Lebensdauer des Riemens verkürzt und der Stromverbrauch erhöht.
Einstellung der Anfangsspannung (neuer Riemen)
- Den Riemen an allen Rollen anbringen
- Stellen Sie den Aufwickelmechanismus so ein, dass sichtbares Spiel beseitigt wird.
- Spannen Sie den Riemen so weit, dass er sich bei mäßigem Druck mit dem Daumen in der Mitte zwischen den Rollen um etwa 10–25 mm durchbiegt.
- Lassen Sie den Riemen 30 Minuten lang laufen, damit er sich einlaufen und dehnen kann
- Überprüfen Sie die Spannung erneut und passen Sie sie gegebenenfalls an.
Laufende Spannungsanpassung
- Überprüfen Sie die Spannung im ersten Monat nach dem Einbau eines neuen Riemens wöchentlich (neue Riemen dehnen sich in dieser Zeit am stärksten).
- Überprüfen Sie nach dem ersten Monat monatlich
- Stellen Sie die Spannung mithilfe des Spannmechanismus ein – die meisten Schlauchbeutelmaschinen verfügen über einen Schrauben- oder federbelasteten Spannmechanismus
- Niemals zu stark spannen — Wenn Sie eine übermäßige Spannung benötigen, um ein Durchrutschen zu verhindern, ist die Riemenoberfläche oder die Antriebsrolle wahrscheinlich verschlissen und muss ausgetauscht werden.
Verfahren zur Spannungsmessung
| Verfahren | Genauigkeit | Benötigte Ausrüstung |
|---|---|---|
| Daumenauslenkung | Niedrig (±30%) | Keine |
| Durchbiegung mit Lineal | Mittel (±15%) | Lineal |
| Spannungsmesser (mechanisch) | Hoch (±5%) | Riemenspannungsmesser |
| Schwingungsfrequenzverfahren | Sehr hoch (±2%) | Spannungsmesser mit Frequenzanalyse |
Für Produktionsumgebungen, in denen eine gleichmäßige Bandspannung die Produktqualität beeinflusst (Verpackungen für Arzneimittel und Kosmetika), empfehlen wir die Verwendung eines kalibrierten Spannungsmessgeräts.
Wie führt man einen Riemenwechsel durch?
Wenn ein Riemen ausgetauscht werden muss, gewährleistet die Einhaltung der richtigen Vorgehensweise von Anfang an einen korrekten Sitz und eine korrekte Führung.
Schritt-für-Schritt-Anleitung zum Austausch
- Aktuelle Konfiguration speichern — Positionen für die Führung des Fotobandes, die Spannungseinstellung und die Spurkorrektur
- Strom abschalten und sperren die Maschine gemäß den LOTO-Verfahren Ihrer Einrichtung
- Den alten Riemen entfernen — Den Aufwickelmechanismus vollständig lösen, etwaige Führungsschienen oder Abdeckungen entfernen und den Riemen von den Rollen abziehen
- Alle Rollen überprüfen Während der Riemen abgenommen ist – prüfen Sie ihn auf Verschleiß, Verschmutzung, den Zustand der Lager und den freien Durchlauf.
- Reinigen Sie den Förderrahmen — Entfernen Sie alle Produktreste, Folienreste oder Ablagerungen
- Den neuen Riemen einbauen — Führen Sie das Band auf dem richtigen Weg über alle Rollen; achten Sie darauf, dass die Laufrichtung des Bandes (durch Pfeile auf dem Band gekennzeichnet) mit der Betriebsrichtung der Maschine übereinstimmt
- Spannung einstellen unter Anwendung des oben beschriebenen Verfahrens zur Einstellung der Anfangsspannung
- Den Riemen verfolgen unter Anwendung des Verfahrens zur Spurkorrektur
- Den Riemen im Leerlauf laufen lassen mindestens 15 Minuten lang, um eine stabile Nachführung zu überprüfen
- Produkte laden und Feinabstimmung vornehmen Drehzahlanpassung und -nachführung unter realen Betriebsbedingungen
Wie planen Sie die vorbeugende Wartung Ihrer Anlagen?
| Intervall | Aufgabe |
|---|---|
| Täglich | Sichtprüfung – auf Kantenverschleiß, Verschmutzungen und Spurverfolgung prüfen |
| Täglich | Reinigung der Bandoberfläche (insbesondere in Lebensmittel- und Pharmabereichen) |
| Wöchentlich | Riemenspannung prüfen; bei Bedarf einstellen |
| Wöchentlich | Achten Sie während des Betriebs auf ungewöhnliche Geräusche |
| Monatlich | Zustand der Verbindungsstelle prüfen; auf ausgefranste Kanten achten |
| Monatlich | Rollen reinigen und auf Ablagerungen prüfen |
| Vierteljährlich | Die Dehnung des Riemens messen; mit dem Ausgangswert vergleichen |
| Vierteljährlich | Alle Wälzlager auf Rauheit oder Spiel prüfen |
| Jährlich | Umfassende Überprüfung des Fördersystems – Ausrichtung des Rahmens, Zustand der Rollen, Beurteilung des Bandverschleißes |
Welche Aspekte sollten Sie bei der Materialauswahl berücksichtigen?
Die Wahl des richtigen Riemenmaterials für Ihre Anwendung beugt vielen häufigen Problemen vor:
| Anwendung | Empfohlenes Riemenmaterial | Grund |
|---|---|---|
| Futter (Trockenfutter) | FDA-konformes PU | Leicht zu reinigen, lebensmittelecht |
| Lebensmittel (feucht/ölig) | Modular aus PP oder PE | Ölbeständig, leicht zu reinigen |
| Pharmazeutisch | FDA/USP Klasse VI PU | Partikelfrei, chemikalienbeständig |
| Kosmetik | PU mit antistatischen Eigenschaften | Verhindert durch statische Aufladung bedingte Probleme bei der Handhabung der Produkte |
| Hohe Temperatur | PTFE-beschichtet oder aus Silikon | Hält erhöhten Temperaturen in der Nähe von Dichtungsbereichen stand |
Häufig gestellte Fragen
Wie straff sollte das Förderband sein?
Der Riemen sollte so straff sein, dass er unter Last nicht rutscht, aber nicht so straff, dass er eine übermäßige Lagerbelastung oder eine Durchbiegung der Rollen verursacht. Eine praktische Faustregel: Der Riemen sollte sich um 10–25 mm (bei einer Spannweite von 1000 mm) durchbiegen, wenn man ihn mit dem Daumen in der Mitte zwischen den Rollen fest andrückt. Verwenden Sie für Präzisionsanwendungen ein kalibriertes Spannungsmessgerät und halten Sie sich an den vom Riemenhersteller empfohlenen Spannungsbereich.
Warum läuft mein Riemen immer zu einer Seite hin?
Ein anhaltendes Ein-Richtungs-Verlaufen deutet in der Regel auf eine mechanische Fehlausrichtung hin, die sich nicht allein durch eine Einstellung des Führungsmechanismus beheben lässt. Überprüfen Sie Folgendes: (1) nicht parallel ausgerichtete Rollen – vergleichen Sie mit einem Maßband den Abstand zwischen den Rollenwellenenden auf beiden Seiten; (2) die Riemenverbindung – wenn die Verbindung nicht genau im 90°-Winkel zur Riemenkante geschnitten ist, lenkt sie den Riemen ab; (3) eine gewölbte Antriebsrolle, die ungleichmäßig abgenutzt ist – die Wölbung sollte symmetrisch sein. Wenn alle mechanischen Ausrichtungen korrekt sind und das Band dennoch aus der Spur läuft, kann das Band selbst mit einer inhärenten Wölbung hergestellt worden sein.
Kann ich ein gerissenes Förderband reparieren?
Das hängt von der Art und dem Ausmaß des Schadens ab. Kleine Löcher (unter 25 mm) können mit vom Hersteller zugelassenen Reparatursets geflickt werden. Ausgefranste Kanten können abgeschnitten und neu gekantet werden. Längsrisse, große Löcher und Delaminationen (Schichtablösungen) lassen sich jedoch nicht zuverlässig reparieren, sodass der Riemen ausgetauscht werden sollte. Ein reparierter Riemen ist immer weniger belastbar als ein neuer; beobachten Sie ihn daher genau und planen Sie den Austausch bei nächster Gelegenheit ein.
Wie lange sollte ein Förderband in einer Schlauchbeutelverpackungsanlage halten?
Die Lebensdauer von Förderbändern hängt stark von der Anwendung, der Umgebung und der Wartung ab. Als allgemeine Richtwerte gelten: PU-Förderbänder in sauberen, trockenen Umgebungen – 12–24 Monate; Modulbänder – 18–36 Monate; Förderbänder in Umgebungen, in denen sie mit Wasser gereinigt werden – 6–12 Monate. Die häufigsten Faktoren, die die Lebensdauer eines Förderbandes verkürzen, sind: chemische Einwirkungen (Reinigungsmittel, Produktöle), übermäßige Spannung, mechanische Beschädigungen durch das Produkt oder Werkzeuge sowie der Betrieb außerhalb des zulässigen Temperaturbereichs des Förderbandes.
Was ist der Unterschied zwischen einem Flachriemen und einem Modulriemen?
Flachriemen sind Endlosschleifen aus PU- oder PVC-Material, die durch eine Spleißverbindung miteinander verbunden sind. Sie sind glatt, geräuscharm und leicht zu reinigen, können jedoch bei einem Riss nicht repariert werden – sie müssen komplett ausgetauscht werden. Modulriemen bestehen aus ineinandergreifenden Kunststoffsegmenten (Modulen), die durch Scharnierstifte verbunden sind. Sie sind robuster, lassen sich durch den Austausch einzelner Module reparieren und eignen sich ideal für Umgebungen, in denen eine Nassreinigung erforderlich ist. Allerdings sind Modulbänder lauter und weisen Gelenkstellen auf, in denen sich Schmutz ansammeln kann. Path Pack bietet beide Varianten an und empfiehlt den für Ihr spezifisches Produkt und Ihre Umgebung am besten geeigneten Typ.
Fazit
Probleme mit Förderbändern in Schlauchbeutelmaschinen mögen im Vergleich zu SPS-Fehlern oder Servoausfällen trivial erscheinen, doch ihre Auswirkungen auf die Produktqualität und die Maschinenverfügbarkeit sind unverhältnismäßig groß. Ein schief laufendes Förderband verursacht Kantenbeschädigungen und fällt schließlich aus. Ein rutschendes Förderband stört die Folienausrichtung und führt zu fehlerhaften Verschweißungen. Ein überdehntes Förderband hängt durch und lässt die Produkte verrutschen.
Die Lösung ist proaktiv: Führen Sie regelmäßige Inspektionen durch, erstellen Sie einen Zeitplan für die Spannungskontrolle, halten Sie wichtige Ersatzriemen bereit und schulen Sie Ihre Bediener darin, Frühwarnzeichen für Riemenprobleme zu erkennen. Wenn ein Austausch erforderlich ist, befolgen Sie die entsprechenden Verfahren, um sicherzustellen, dass der neue Riemen vom ersten Tag an korrekt läuft.
Path Pack entwickelt Fördersysteme, die auf Langlebigkeit und Wartungsfreundlichkeit ausgelegt sind, und verwendet dabei FDA-konformes PU sowie modulare Förderbandmaterialien von führenden Anbietern. Unsere Maschinen zeichnen sich durch leicht zugängliche Spannvorrichtungen, eine einfache Einstellung der Bandführung sowie eine übersichtliche Dokumentation der Bandspezifikationen und Austauschverfahren aus. Mit weltweitem Ersatzteilservice sorgt Path Pack dafür, dass Ihr Fördersystem – und Ihre gesamte Verpackungslinie – reibungslos läuft. Kontaktieren Sie unser Team, um Ihre Verpackungsanforderungen zu besprechen und zu erfahren, wie wir Ihnen genau dort Zuverlässigkeit bieten, wo es am wichtigsten ist.
Vom Path Pack-Technikteam
🛠️ Praktische Anleitung: Eine Schritt-für-Schritt-Anleitung für Ihr Gerät finden Sie unter Einstellung und Reparatur von Förderbändern in der Path Pack-Supportcenter.
Probleme mit dem Förderband, die sich nicht durch Nachjustieren beheben lassen? → Kontakt zum Path Pack-Support je nach Art des Gürtels und den Symptomen.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic