Die wichtigsten Erkenntnisse
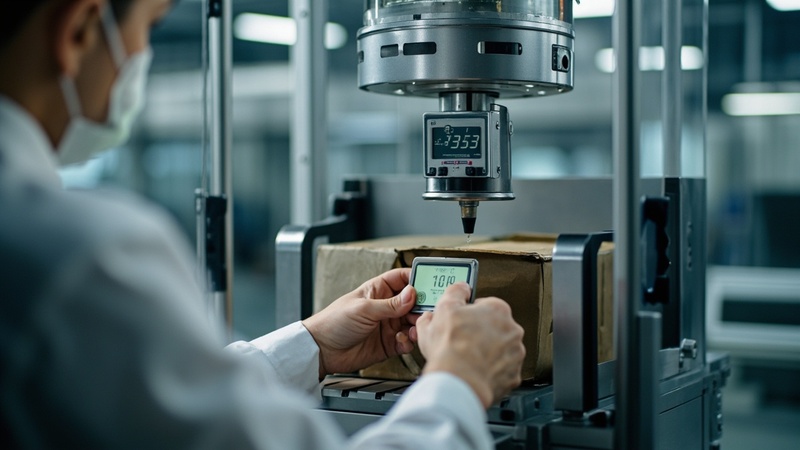
Kurze Antwort: Durch Kalibrierung wird die Genauigkeit einer Verpackungsmaschine gewährleistet: Temperatur, Folienspannung, Zeitsteuerung, Druck und Schnittposition müssen jeweils in regelmäßigen Abständen anhand von Referenzwerten überprüft werden.
- Fünf Kalibrierungsbereiche — Temperatur, Spannung, Zeitsteuerung/Synchronisation, Druck, Schnittposition
- Die Temperatur ist entscheidend für die Dichtungsqualität — Die Dichtungsfestigkeit spiegelt die Temperaturgenauigkeit wider
- Erstellen Sie ein Kalibrierungsprotokoll — Häufigkeit, Methode, Norm, Abnahme, Aufzeichnungen
- Die Kalibrierung ist geplant — keine dringende Maßnahme — als Wartungsmaßnahme in den Kalender eintragen
Für die Kalibrierung ist eine theoretische Grundlage erforderlich. Berechnen Sie die Beutellänge und die Folienbreite, die für Ihr Produkt verwendet werden sollten – und kalibrieren Sie die Maschine entsprechend.
Berechnen Sie Ihre Kalibrierungsbasislinie →Einleitung
Achieving consistent package accuracy is not a matter of luck—it is the result of systematic calibration. Whether you are packaging pharmaceutical patches that require ±0.5 mm seal position tolerance or food bars that need consistent weight distribution, machine calibration directly determines whether your products meet specifications or end up as waste.
Im Rahmen unserer Inbetriebnahme- und Außendiensttätigkeiten bei Flow-Verpackungsmaschinen, Probleme im Zusammenhang mit der Kalibrierung gehören zu den häufigsten Ursachen für Reklamationen hinsichtlich der Verpackungsqualität. Die gute Nachricht ist, dass die meisten Kalibrierungsverfahren unkompliziert sind, wenn man die Grundlagen versteht und einen strukturierten Ansatz verfolgt.
Dieser Leitfaden führt Sie durch alle wichtigen Kalibrierungspunkte einer horizontalen Schlauchbeutelmaschine – von Temperatur- und Spannungssystemen bis hin zur Folienführung und Produktpositionierung. Am Ende verfügen Sie über ein klares Protokoll, mit dem Sie sicherstellen können, dass Ihre Maschine Tag für Tag präzise und gleichbleibende Verpackungen produziert.
Das Wichtigste auf einen Blick: Eine ordnungsgemäße Kalibrierung reduziert den Materialverschleiß messbar, verbessert die gleichbleibende Qualität der Dichtungen und verlängert die Lebensdauer kritischer Komponenten.
Die in dieser Anleitung beschriebenen Kalibrierungsverfahren gelten für horizontale Schlauchbeutelmaschinen wie beispielsweise die JC250-Flow-Verpackungsmaschine.
Warum Kalibrierung wichtiger ist, als Sie denken
Die wahren Kosten einer mangelhaften Kalibrierung
Viele Betreiber betrachten die Kalibrierung als eine Aufgabe, die man einmal durchführt und dann vergisst. In Wirklichkeit schreitet die Kalibrierungsabweichung kontinuierlich voran und summiert sich. Folgendes passiert, wenn die Kalibrierung außerhalb der Spezifikationen liegt:
| Problem bei der Kalibrierung | Sichtbares Symptom | Geschätzte Abfallmenge | Risikostufe |
|---|---|---|---|
| Temperaturdrift | Defekte oder verkohlte Dichtungen | Ausschussquote 3-8% | Hoch |
| Spannungsungleichgewicht | Schiefe Siegel, Falten | 2-5%-Folienabfälle | Mittel |
| Zeitliche Fehlausrichtung | Produkt nicht zentriert | Ausschussquote 5-12% | Kritisch |
| Film-Tracking-Fehler | Ungleichmäßiger Schnitt, Versatz bei der Passgenauigkeit | 4-10%-Folienabfälle | Hoch |
| Druckschwankungen | Gelegentliche Dichtungsausfälle | Ausschussquote 1-4% | Mittel |
Bei einer Maschine mit einer Leistung von 80 Packungen pro Minute entspricht eine Ausschussquote von 5% etwa 1.920 aussortierten Packungen pro 8-Stunden-Schicht (80 × 60 × 8 × 5%). Bei $0,03 pro Packung an Folie und Produkt sind das etwa $58 pro Schicht – über $1.250 pro Monat bei einem Einschichtbetrieb mit 22 Arbeitstagen. Die Kalibrierung ist nicht nur eine Qualitätsmaßnahme – sie ist eine Strategie zur direkten Kosteneinsparung.
Wann sollte kalibriert werden?
Die Kalibrierung sollte in folgenden Abständen durchgeführt werden:
- Täglich: Schnelle Überprüfungen (Temperaturanzeige, Folienführung, Schnittposition)
- Wöchentlich: Überprüfung des Spannsystems, Überprüfung des Dichtungsdrucks
- Monatlich: Vollständiges Kalibrierungsprotokoll (alle Systeme)
- Nach der Wartung: Jedes Mal, wenn Riemen, Ketten, Sensoren oder Heizelemente ausgetauscht werden
- Produktumstellung: Beim Wechsel zu anderen Folientypen oder Produktgrößen
- Saisonal: Temperatur- und Feuchtigkeitsschwankungen können das Verhalten der Maschine beeinflussen
Wie wichtig ist die Temperaturkalibrierung für die Dichtungsqualität?
Was ist Temperaturdrift?
Die Siegeltemperatur ist der wichtigste Parameter beim Schlauchbeutelverpacken. Die meisten Maschinen verwenden PID-geregelte Heizelemente mit Rückmeldung über Thermoelemente. Mit der Zeit verschlechtern sich die Thermoelemente und die PID-Parameter driften ab, was dazu führt, dass die tatsächliche Siegeltemperatur vom angezeigten Wert abweicht.
A thermocouple can drift by 5-15°C over its operational lifetime. For BOPP films with a sealing range of 130-160°C, a 10°C drift can push you from a good seal to a burned one—or from adequate sealing to weak seals that fail during transport.
Schrittweise Temperaturkalibrierung
Benötigte Werkzeuge: Kalibriertes Infrarot-Thermometer (Genauigkeit: ±1 °C), Oberflächen-Thermoelement-Sonde, Kalibrierprotokoll.
- Das Gerät vorheizen auf Ihre normale Betriebstemperatur. Warten Sie mindestens 30 Minuten, bis sich die Temperatur stabilisiert hat.
- Die tatsächliche Temperatur der Schweißleiste messen Messen Sie mit der Oberflächen-Thermoelement-Sonde an drei Stellen: links, in der Mitte und rechts von der Schweißleiste. Notieren Sie jeden Messwert.
- Vergleichen Sie die tatsächliche Temperatur mit der angezeigten Temperatur. Wenn die Abweichung ±3 °C überschreitet, ist eine Justierung erforderlich.
- Rufen Sie das Kalibrierungsmenü des PID-Reglers auf (Die Vorgehensweise variiert je nach Steuerungsmarke – die Steuerungen von Siemens, Schneider und Delta verfügen jeweils über unterschiedliche Zugriffsmethoden).
- Temperaturversatz anpassen um den angezeigten Wert mit dem gemessenen Istwert abzugleichen.
- An einem zweiten Temperaturpunkt überprüfen (mindestens 30 °C über oder unter Ihrem ersten Messwert), um die Linearität zu überprüfen.
- Die Ergebnisse dokumentieren in Ihrem Kalibrierungsprotokoll mit Datum, Umgebungstemperatur und Messwerten.
Profi-Tipp von den Path Pack-Ingenieuren: Wir empfehlen, Thermoelemente im Rahmen der vorbeugenden Wartung jährlich auszutauschen. Die Kosten für ein Thermoelement ($15-30) sind im Vergleich zu den Kosten, die durch Qualitätsmängel an Dichtungen entstehen, vernachlässigbar.
Überlegungen zur Temperaturregelung in mehreren Zonen
Hochmoderne Schlauchbeutelmaschinen verfügen häufig über mehrere Temperaturzonen:
- Dichtleiste (Enddichtung): In der Regel 130–170 °C, je nach Folientyp
- Längsdichtung: Kann um 10–30 °C von der Enddichtung abweichen
- Crimpbacken: Normalerweise bei niedrigerer Temperatur waschen, um Faltenbildung zu vermeiden
Jede Zone muss separat kalibriert werden. Wir haben Fälle beobachtet, in denen das Bedienpersonal lediglich die Temperatur der Endversiegelung überprüft hat, während die Längsversiegelung 20 °C unter dem Spezifikationswert lag, was zu zeitweiligen Versiegelungsfehlern führte, die äußerst schwer zu diagnostizieren waren.
Siehe auch: Konfiguration von Verpackungsgeschwindigkeit und Ausstoß: Maximierung
Kalibrierung der Folienspannung
Warum die Kalibrierung der Zugkraft so wichtig ist
Die Folienspannung wirkt sich auf nahezu jeden Aspekt der Verpackungsqualität aus: die Ausrichtung der Schweißnaht, die Faltenbildung, die Passgenauigkeit und den Folienriss. Eine zu hohe Spannung führt zu einer Dehnung der Folie (was ungenaue Schnitte und Passungsabweichungen zur Folge hat), während eine zu geringe Spannung Falten und Probleme bei der Bahnführung verursacht.
Siehe auch: Produktumstellung: Schnelles und effizientes Formatwechselverfahren
Spannung messen und einstellen
Die meisten modernen Schlauchbeutelmaschinen verwenden Tänzerwalzen mit pneumatischer oder elektronischer Spannungsregelung. So führen Sie die Kalibrierung durch:
- Stellen Sie die Tänzerrolle in die Neutralstellung ein (Mittelpunkt der Fahrt).
- Ein Spannungsmessgerät installieren (oder nutzen Sie die integrierte Fadenspannungsanzeige der Maschine, sofern diese kalibriert ist).
- Die Folie einfädeln durch alle Führungsrollen und den Formkragen.
- Lassen Sie die Maschine mit Produktionsgeschwindigkeit laufen und die tatsächliche Spannung messen.
- Vergleichen Sie dies mit dem vom Folienlieferanten empfohlenen Spannungsbereich. Gemeinsame Werte:
- BOPP (20–30 μm): 8–15 N
- LDPE (40–80 μm): 12–25 N
- CPP (30–50 μm): 10–20 N
- Aluminiumverbundwerkstoff: 15–30 N
- Den Spannungsregler einstellen bis der Messwert innerhalb des empfohlenen Bereichs liegt.
- Bei verschiedenen Maschinengeschwindigkeiten prüfen (Minimum, Nennwert, Maximum), um eine gleichmäßige Spannung über den gesamten Betriebsbereich hinweg zu gewährleisten.
Häufige Fallstricke: Viele Bediener stellen die Spannung nach Gefühl ein. Zwar entwickeln erfahrene Bediener ein gutes Gespür dafür, doch ist diese Methode nicht reproduzierbar und lässt sich nicht auf andere Teammitglieder übertragen. Verwenden Sie stets Messwerte.
Spannungsausgleich im gesamten Netz
Bei Großformatmaschinen (>300 mm Folienbreite) stellen Sie sicher, dass die Spannung über die gesamte Bahnbreite hinweg gleichmäßig ist. Eine ungleichmäßige Spannung führt dazu, dass die Folie zu einer Seite hin ausweicht, was zu schrägen Schweißnähten führt. Verwenden Sie ein Bahnspannungsprofil, sofern Ihre Maschine dies unterstützt, oder passen Sie die Parallelität der Walzen an.
Was versteht man unter Zeit- und Synchronisationskalibrierung?
Das A und O der Verpackungsgenauigkeit
Die Zeitkalibrierung stellt sicher, dass das Produkt zum Zeitpunkt der Endversiegelung und des Schnitts an der richtigen Position relativ zur Folie ankommt. Schon ein Zeitfehler von 2 mm kann folgende Folgen haben:
- Schiefe Dichtungen
- Aus der Verpackung herausragendes Produkt
- Uneinheitliche Paketlänge
- Die Filmregistrierungsmarken sind falsch ausgerichtet
Kalibrierung des Encoders
Der Drehgeber an der Hauptantriebswelle liefert die Zeitreferenz für die gesamte Maschine. Ist der Drehgeber falsch kalibriert, hat dies Auswirkungen auf alle nachgelagerten Prozesse.
- Überprüfen Sie die Befestigung des Encoders ist fest sitzt und weist weder axiales noch radiales Spiel auf.
- Einstellungen zur Encoder-Auflösung prüfen Stimmen Sie in der SPS die tatsächlichen Encoder-Spezifikationen ab (z. B. 1000 PPR gegenüber 2000 PPR).
- Führen Sie eine Überprüfung der Schnittlänge durch: Legen Sie eine Soll-Schnittlänge von 200 mm fest, bearbeiten Sie 10 Packungen und messen Sie jede einzelne mit einem Messschieber. Berechnen Sie den Mittelwert und die Standardabweichung.
- Wenn der Durchschnittswert um mehr als ±0,5 mm abweicht, passen Sie den Kalibrierungsfaktor des Encoders im Steuerungssystem an.
Zeitsteuerung der Produktzuführung
Der Zeitpunkt der Produktzuführung bestimmt, wo sich das Produkt innerhalb der Verpackung befindet. Eine korrekte Kalibrierung gewährleistet:
- Gleiche Ränder auf beiden Seiten des Produkts
- Keine Beeinträchtigung der Dichtungsbereiche durch das Produkt
- Einheitliches Erscheinungsbild bei allen Verpackungen
Kalibrierungsverfahren:
- Legen Sie ein Testprodukt auf das Zuführband.
- Betreiben Sie die Maschine im manuellen/Taktbetrieb.
- Richten Sie die Folie so aus, dass die Schnittmarkierung mit dem Messer übereinstimmt.
- Schieben Sie das Produkt nach vorne, bis es im Folienschlauch perfekt zentriert ist.
- Notieren Sie sich die Position des Encoders an dieser Stelle.
- Legen Sie dies als Referenzposition für den zeitlichen Ablauf der Produktzuführung fest.
- Führen Sie 20 Testpakete aus und überprüfen Sie, ob die Positionierung konsistent ist.
Vorteil von Path Pack: Unsere Maschinen sind mit Servoantriebssystemen von Siemens ausgestattet, die über eine elektronische Nockenprofilierung verfügen und eine zeitliche Feinjustierung in Schritten von 0,01 mm ermöglichen. Ein solches Maß an Präzision lässt sich mit mechanisch gekoppelten Systemen nur schwer erreichen.
Druckkalibrierung für gleichbleibende Dichtkraft
Grundlagen zum Dichtungsdruck
Der Anpressdruck wirkt zusammen mit der Temperatur und der Verweilzeit auf die Bildung einer festen Dichtung ein. Diese drei Parameter stehen in einer wechselseitigen Beziehung zueinander – wird einer davon verändert, müssen die anderen entsprechend angepasst werden.
Bei den meisten Schlauchbeutelverpackungsmaschinen wird der Versiegelungsdruck wie folgt geregelt:
- Federbetätigte Mechanismen (Einfache Maschinen)
- Pneumatikzylinder (Maschinen der mittleren Leistungsklasse)
- Servogesteuerte Drucksysteme (High-End-Maschinen)
Kalibrierungsverfahren
- Druckempfindliche Folie anbringen (z. B. Fuji Prescale-Film) zwischen die Schweißbalken.
- Führen Sie einen Dichtheitstest durch unter normalen Betriebsbedingungen.
- Entfernen Sie die Folie und prüfen Sie das Druckmuster. Sie sollten Folgendes sehen:
- Gleichmäßige Farbe über die gesamte Breite der Dichtung
- Keine Lücken oder helle Stellen
- Symmetrische Druckverteilung
- Dichtungsfestigkeit messen mittels eines Schälversuchs (Norm ASTM F88). Die erforderliche Festigkeit hängt von Ihrer Anwendung ab, im Allgemeinen gilt jedoch:
- Lebensmittel: 2–5 N/15 mm
- Pharmazeutika: 5–10 N/15 mm (gemäß ISTA-Normen)
- Medizinprodukte: 8–15 N/15 mm
- Druck einstellen falls die Dichtungsfestigkeit außerhalb des zulässigen Bereichs liegt.
- Die Druckeinstellungen dokumentieren für jede Produkt-Film-Kombination.
Prüfung der Druckgleichmäßigkeit
Stellen Sie sicher, dass der Druck über die gesamte Dichtungsbreite hinweg gleichmäßig ist, indem Sie mehrere Abziehversuche an verschiedenen Stellen (linker Rand, Mitte, rechter Rand) durchführen. Die Abweichung sollte über die gesamte Dichtungsbreite hinweg weniger als 15% betragen.
Wie gehen Sie bei der Kalibrierung der Schnittposition und der Passgenauigkeit vor?
Saubere Schnitte erzielen
Das Querschneidemesser muss genau an der richtigen Position relativ zum Produkt und zur Passermarke der Folie schneiden. Falsch ausgerichtete Schnitte führen zu Verpackungen mit ungleichmäßigen Rändern, freiliegenden Produktkanten oder beschädigten Passerdrucken.
Kalibrierungsschritte
- Den fotoelektrischen Sensor einrichten um das Registrierungszeichen auf dem Film zu erkennen.
- Stellen Sie die Sensorempfindlichkeit ein bis es das Ziel zuverlässig und ohne Fehlauslösungen erkennt.
- Schnittversatz einstellen im Steuerungssystem, damit das Messer an der richtigen Position relativ zur Passermarke auslöst.
- 20 Pakete ausführen und die Schnittposition relativ zur Passmarke zu messen.
- Überprüfen Sie die Standardabweichung weniger als 0,5 mm beträgt. Ist dies nicht der Fall, prüfen Sie die Messerbaugruppe auf mechanisches Spiel oder übermäßige Vibrationen.
Überlegungen zur Kennzeichnung
- Stellen Sie sicher, dass die Registrierungsmarkierungen mit ausreichendem Kontrast gedruckt werden (in der Regel schwarz auf weiß, Mindestbreite 1 mm).
- Halten Sie die Linse des fotoelektrischen Sensors sauber
- Stellen Sie sicher, dass die Filmführungsrollen kein Schlingern des Films verursachen, da dies die Sensorerkennung beeinträchtigen kann.
Erstellen Ihres Kalibrierungsprotokolls
Dokumentation ist unerlässlich
Ein ordnungsgemäßes Kalibrierungsprotokoll umfasst:
- Checkliste für die Kalibrierung mit allen Messpunkten
- Zulässige Bereiche für jeden Parameter
- Erforderliche Messgeräte und ihren Kalibrierungsstatus
- Schritt-für-Schritt-Anleitungen für jede Kalibrierungsaufgabe
- Erfassungsbögen zur Dokumentation der Ergebnisse
- Auslöser für Korrekturmaßnahmen (Was ist zu tun, wenn ein Parameter außerhalb der Spezifikation liegt?)
- Kalibrierungsplan mit zugewiesenen Aufgaben
Empfohlene Werkzeuge
| Werkzeug | Erforderliche Genauigkeit | Typische Kosten | Kalibrierungsintervall |
|---|---|---|---|
| Infrarot-Thermometer | ±1 °C | $150-400 | Jährlich |
| Oberflächen-Thermoelement | ±0,5 °C | $50-100 | Jährlich |
| Spannungsmesser | ±0,5 N | $300-800 | Jährlich |
| Digitaler Messschieber | ±0,01 mm | $30-100 | Jährlich |
| Druckempfindliche Folie | k. A. | $100–200 pro Packung | k. A. |
| Vorrichtung für den Abzieh-Test | ±0,1 N | $500-2,000 | Jährlich |
An der Theorie ausrichten, nicht an Vermutungen
Präzisionsarbeit beginnt damit, die korrekten Werte zu kennen. Der kostenlose Rechner ermittelt anhand der Produktgröße oder des Füllgewichts Ihre theoretische Folienbreite und Beutellänge – die Ausgangsbasis, auf die Ihre Kalibrierung hinarbeiten sollte.
- ✓ Theoretische Folienbreite und Beutellänge
- ✓ Bezugslinie für die Ausrichtung von Dichtung und Absperrung
- ✓ Dichteangabe für Pulverprodukte
- ✓ Kostenloses Tool, sofortiges Ergebnis
Häufig gestellte Fragen
Wie oft sollte ich meine Schlauchbeutelmaschine kalibrieren?
Führen Sie mindestens einmal im Monat eine vollständige Kalibrierung durch. Tägliche Überprüfungen (Temperatur, Schnittposition, Folienführung) sollten jedoch Teil Ihrer Routine beim Anfahren der Anlage sein. Kalibrieren Sie nach jedem Wartungseingriff die betroffenen Systeme neu, bevor Sie den Produktionsbetrieb wieder aufnehmen.
Was ist der häufigste Fehler bei der Kalibrierung?
Der häufigste Fehler besteht darin, nur einen Parameter (in der Regel die Temperatur) zu überprüfen und dabei die Spannung und die Zündeinstellung außer Acht zu lassen. Diese drei Systeme sind miteinander verknüpft – ein Temperaturproblem kann tatsächlich durch eine falsche Verweilzeit aufgrund eines Problems mit der Zündeinstellung verursacht werden. Überprüfen Sie stets alle Systeme ganzheitlich.
Kann ich das Gerät selbst kalibrieren oder brauche ich dafür einen Fachmann?
Die Grundkalibrierung (Temperaturversatz, Schnittposition, Folienführung) kann von geschulten Bedienern durchgeführt werden. Die Kalibrierung des Encoders, die PID-Einstellung und die Anpassung des Servosystems sollten jedoch von qualifizierten Technikern vorgenommen werden. Bei Path Pack bieten wir umfassende Schulungen an, damit Ihr Team routinemäßige Kalibrierungen selbstständig durchführen kann.
Woher weiß ich, ob meine Kalibriergeräte genau sind?
Alle Messgeräte sollten auf nationale Normale rückführbar sein (NIST in den USA, PTB in Deutschland, NIM in China). Lassen Sie Ihre Geräte jährlich von einem akkreditierten Labor kalibrieren. Bewahren Sie die Kalibrierzertifikate für Qualitätsaudits auf.
Was soll ich tun, wenn die Kalibrierungswerte ständig abweichen?
Eine wiederkehrende Abweichung deutet in der Regel auf ein zugrunde liegendes Problem hin: verschlissene Lager, die Vibrationen verursachen, defekte Thermoelemente, lockere mechanische Verbindungen oder alternde elektronische Bauteile. Wenn die Abweichung zwischen den planmäßigen Kalibrierungen die zulässigen Grenzwerte überschreitet, sollten Sie die Ursache ermitteln, anstatt einfach nur eine Neukalibrierung durchzuführen.
Fazit
Die Maschinenkalibrierung ist keine einmalige Einrichtungsaufgabe – sie ist ein fortlaufender Prozess, der sich direkt auf Ihre Produktqualität, Ihre Materialkosten und die Lebensdauer Ihrer Anlagen auswirkt. Die wichtigsten Punkte, die Sie beachten sollten:
- Temperaturkalibrierung sollten anhand tatsächlicher Messwerte überprüft werden, nicht nur anhand der angezeigten Werte
- Folienspannung muss objektiv gemessen und auf Ihren jeweiligen Filmtyp abgestimmt werden
- Zeitplanung und Synchronisation erfordern präzise Einstellungen und regelmäßige Überprüfungen
- Dichtungsdruck muss einheitlich sein und für jede Produkt-Film-Kombination dokumentiert werden
- Dokumentation macht die Kalibrierung von einer Kunst zu einem wiederholbaren, nachprüfbaren Prozess
Die Zeit, die in ein strukturiertes Kalibrierungsprotokoll investiert wird, macht sich durch weniger Ausschuss, weniger Qualitätsbeanstandungen und eine gleichmäßigere Produktionsleistung bezahlt. Path Pack-Maschinen sind mit Komponenten von Siemens und Schneider ausgestattet, die für eine gleichbleibende Kalibrierungsstabilität sorgen.
Sollten Sie Probleme mit der Genauigkeit Ihrer derzeitigen Verpackungslinie haben oder neue Anlagen für Ihren Betrieb in Betracht ziehen, kann unser Ingenieurteam eine detaillierte Bewertung vornehmen. Wenden Sie sich noch heute an Path Pack, um Ihre Anforderungen an die Verpackungsgenauigkeit zu besprechen.
Vom Path Pack-Technikteam
🛠️ Praktische Anleitung: Eine Schritt-für-Schritt-Anleitung für Ihr Gerät finden Sie unter Kalibrierung Ihrer Maschine in der Path Pack-Supportcenter.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic