Die wichtigsten Erkenntnisse
Kurze Antwort: Das Einfädeln der Folie in eine Schlauchbeutelmaschine erfolgt in einer festgelegten Reihenfolge – vorbereiten, die Rolle einlegen, dem Folienverlauf folgen, die Spannung einstellen und anschließend prüfen – und dauert nur wenige Minuten, sobald man den Ablauf verinnerlicht hat.
- Häufigste Operation — Jeder Rollenwechsel bedeutet ein erneutes Einfädeln; diese Technik zahlt sich täglich aus
- Vorbereitung verhindert Neustarts — richtiger Film, saubere Walzen, die richtigen Werkzeuge
- Halten Sie sich genau an den Filmparcours — durch die Tänzerarme und Rollen der Reihe nach abwickeln
- Die Spannung wird zuletzt eingestellt — Überprüfe zuerst die Spannung, bevor du irgendetwas anderes beurteilst
- Testlauf vor der Produktion — Der „Leerbeutel-Test“ deckt Probleme bei der Nachverfolgung frühzeitig auf
Einleitung
Einen Film durch einen Schlauchbeutelmaschine Dies ist der Arbeitsschritt, den Ihr Team am häufigsten ausführen wird – einmal pro Folienwechsel, manchmal sogar mehrmals pro Schicht. Bei korrekter Ausführung dauert er weniger als 3 Minuten und führt zu einer glatten, faltenfreien Verpackung. Bei falscher Ausführung verursacht er Probleme beim Folienlauf, Passungsfehler und Materialverschwendung, deren Behebung mehr als 30 Minuten in Anspruch nehmen kann.
Diese Anleitung behandelt den gesamten Film-Einlegevorgang vom Einlegen der Rolle bis zur Überprüfung der Produktionsbereitschaft und umfasst Techniken, die unsere Servicetechniker bei der Inbetriebnahme vor Ort vermitteln.
Die wichtigsten Erkenntnisse
- Die Ausrichtung der Folie ist wichtig, bevor Sie beginnen — Die heißsiegelbare Schicht zeigt nach innen (zum Produkt hin), die bedruckbare/beschichtete Schicht nach außen; überprüfen Sie dies, indem Sie prüfen, welche Seite beim Kontakt mit einer heißen Siegelbacke haftet.
- Der Gewindegang ist aus gutem Grund so ausgelegt — Jede Rolle, jeder Tänzerarm und jede Führung im Filmlaufweg erfüllt eine Funktion zur Spannung oder Führung; das Überspringen oder Umgehen eines Elements führt zu Problemen
- Die Folie auf dem Abwickeldorn zentrieren — Eine außermittige Beladung ist die Hauptursache für Abweichungen beim Filmlauf während der Produktion; überprüfen Sie dies anhand der Skalenmarkierungen auf dem Spindelkern.
- Halten Sie über den gesamten Bewegungsweg hinweg eine gleichmäßige Spannung aufrecht — Ist die Spannung zu gering, entstehen Falten; ist sie zu hoch, kommt es zu einer Dehnung der Folie, zu Passgenauigkeitsabweichungen und zu vorzeitigem Verschleiß der Rollenlager.
- Führen Sie vor der Produktion immer einen Testlauf durch. — 10–20 leere Beutel bei Betriebsgeschwindigkeit dienen zur Überprüfung der Ausrichtung von Transportbahn, Versiegelung und Schnitt, bevor das Produkt zugeführt wird
1. Vorbereitungen vor dem Einfädeln
1.1 Filmauswahl und -prüfung
Bevor Sie die Rolle einlegen, vergewissern Sie sich, dass der Film für Ihre Anwendung geeignet ist:
| Parameter | So führen Sie die Überprüfung durch | Die Folgen eines falschen Films |
|---|---|---|
| Filmtyp | Etikettenrolle prüfen: BOPP, CPP, PE, Laminat | Falsche Temperatureinstellungen führen zu einer schlechten Abdichtung |
| Folienbreite | Mit Maßband messen: muss den Maschinenspezifikationen entsprechen | Zu großer Film führt zu Falten; zu kleiner Film legt das Produkt frei |
| Schichtdicke | Mikrometer: in der Regel 20–60 Mikrometer | Zu dick = Beschädigung der Dichtungsbacken; zu dünn = Durchbrennen |
| Kerngröße | 76 mm (3″) Standard; Passgenauigkeit des Dorns prüfen | Ein zu lockerer Sitz führt zu Wackeln und Spurproblemen |
| Rollendurchmesser | Muss innerhalb der maximalen Maschinenlänge liegen (in der Regel 350 mm) | Die übergroße Rolle passt nicht oder berührt den Maschinenrahmen |
| Heißsiegelschicht | Die heiße Schweißbacke (kurz!) an die Ecke der Folie halten | Falsche Seite = keine Versiegelung oder Versiegelung auf der Außenseite der Verpackung |
1.2 Qualitätsprüfung der Folie
Überprüfen Sie die Rolle vor dem Einlegen auf:
- Kantenschäden: Dellen oder Risse an der Rollenkante führen zu einer instabilen Laufstabilität. Bei Beschädigungen, die tiefer als 3 mm sind, muss die Rolle zugeschnitten oder ausgetauscht werden.
- Teleskopieren: Wenn sich die Lagen seitlich verschoben haben (die Rolle sieht kegelförmig aus), lässt sich die Folie nicht gleichmäßig abwickeln. Die Rolle aussortieren.
- Feuchtigkeitsschäden: Gewellte oder verklebte Schichten deuten auf Feuchtigkeitseinwirkung hin. Die Eigenschaften der Folie sind dauerhaft verändert.
- Kernintegrität: Rissige oder verformte Kerne lassen sich nicht richtig auf dem Dorn befestigen.
2. Einlegen des Films und erstes Einfädeln
Der hier beschriebene Fadenverlauf passt zu horizontalen Schlauchverpackungsmaschinen wie der JC250-Flow-Verpackungsmaschine.
2.1 Einlegen der Filmrolle
Schritt 1: Die Rolle ausrichten
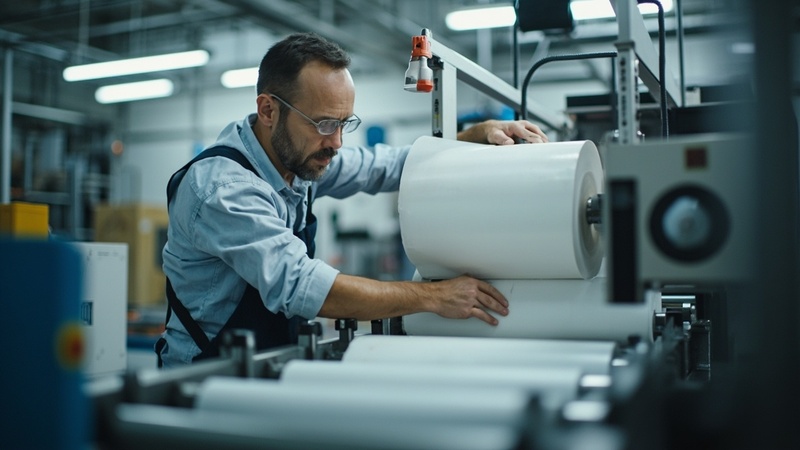
Legen Sie die Folienrolle so auf den Abwickeldorn, dass die heißsiegelbare Seite in die richtige Richtung zeigt. Bei den meisten Schlauchbeutelmaschinen wird die Folie von der Oberseite der Rolle abgewickelt, wobei die versiegelte Seite nach innen (in Richtung der Formschulter) zeigt. Falls Sie sich nicht sicher sind, markieren Sie die Rolle bei der ersten Einrichtung mit einem kleinen Pfeil und fotografieren Sie sie zur Orientierung.
Schritt 2: Die Rolle zentrieren
Verwenden Sie die Skalenmarkierungen am Abwickeldorn, um die Rolle präzise zu zentrieren. Ein exzentrisches Auflegen führt dazu, dass die Folie beim Abwickeln zu einer Seite hin verrutscht, was sich über die Länge einer ganzen Rolle hinweg verstärkt. Bei einer 400 mm breiten Folie auf einem 800 mm langen Abwickeldorn sollten die Rollenkanten genau 200 mm von jedem Ende entfernt sein.
Schritt 3: Den Dorn arretieren
Ziehen Sie die Spannvorrichtung des Dorfs (pneumatisches Spannfutter oder mechanische Klemme) fest, bis sich die Rolle nicht mehr unabhängig von der Dorfwelle drehen kann. Eine lose Rolle rutscht beim Abwickeln durch, was zu plötzlichen Spannungsschwankungen und Passfehlern führt.
2.2 Auf den Spuren des Films
Jede Schlauchbeutelmaschine verfügt über einen vom Maschinenhersteller festgelegten Folienverlauf. Der Verlauf folgt in der Regel dieser Abfolge:
Abwickeln → Tänzerarm → Führungsrollen → Formschulter → Falzstation → Endversiegelungsrollen → Produktzone → Endversiegelungsbacken → Abschneidevorrichtung
Wichtige Kontrollpunkte beim Einfädeln:
- Tänzerarm: Die Folie muss mit der richtigen Anzahl an Windungen (in der Regel 2–3) um die Wickelarmrolle(n) gewickelt werden. Bei falscher Einfädelung am Wickelarm kann das Spannungsregelsystem Änderungen des Abwickeldurchmessers nicht ausgleichen.
- Führungsrollen: Der Film muss über die Führungsrollen laufen – nicht darunter. Vergewissern Sie sich vor dem Einlegen, dass sich jede Rolle von Hand frei drehen lässt.
- Formschulter: Dies ist die entscheidende Station. Die Folie muss mittig und faltenfrei in die Formungsschulter eingeführt werden. Die Formungsschulter faltet die flache Folie zu einer Röhrenform – jede Fehlausrichtung an dieser Stelle überträgt sich auf die gesamte Verpackung.
- Flossen-Dichtungsräder: Die beiden Kanten der Folie treffen zwischen den Lamellendichtungsrädern aufeinander. Vergewissern Sie sich, dass beide Kanten ausgerichtet sind, bevor Sie die Räder in Eingriff bringen.
3. Einstellung und Überprüfung der Spannung
3.1 Einstellung der Anfangsspannung
Stellen Sie nach dem Einfädeln die Abwickelspannung auf den vom Hersteller empfohlenen Startwert ein (in der Regel 1,5–2,0 kg für 30-Mikrometer-BOPP-Folie mit einer Breite von 400 mm). Die richtige Spannung bewirkt:
- Eine straff gespannte Folienbahn ohne sichtbares Durchhängen zwischen den Walzen
- Kein hörbares Flattern oder Klatschen im Niedriggeschwindigkeitsbetrieb
- Gleichmäßige Folienbreite – keine sichtbare Verengung an der Formschulter
3.2 Prüfung zur Überprüfung der Spannung
Der Finger-Drucktest:
Üben Sie an einer beliebigen Stelle zwischen der letzten Führungsrolle und der Formschulter mit einem Finger leichten Druck auf die Folienbahn aus. Die Folie sollte sich bei mäßigem Druck um 10–15 mm durchbiegen. Wenn sie sich um mehr als 20 mm durchbiegt, ist die Spannung zu gering. Wenn sie sich steif anfühlt und sich kaum durchbiegt, ist die Spannung zu hoch.
Der Geschwindigkeitstest:
Lassen Sie die Maschine mit steigender Geschwindigkeit laufen (20 → 50 → 80 → 100 ppm). Beobachten Sie die Folie am Einlauf der Formschulter. Wenn sich die Folie bei höheren Geschwindigkeiten zu verengen beginnt (sichtbar schmaler wird), erhöhen Sie die Abwickelspannung leicht. Wenn an der Formschulter Falten auftreten, verringern Sie die Spannung.
4. Testlauf und Feinabstimmung
4.1 Test mit leerem Beutel
Lassen Sie 10 bis 20 leere Beutel bei der Sollgeschwindigkeit laufen, bevor Sie das Produkt einfüllen. Überprüfen Sie jeden Beutel auf:
- Flossenabdichtung: Unten zentriert, gleichmäßige Breite (in der Regel 5–8 mm), keine Falten oder Lücken
- Enddichtungen: Gleichbleibende Breite, zentriert auf der Schnittlinie, keine Durchbrenn- oder Kaltversiegelungsstellen
- Anmeldung: Bei Verwendung von bedruckter Folie muss die Markierung relativ zur Schnittkante einheitlich positioniert sein (innerhalb von ±0,5 mm).
- Grenzwert: Sauberer Schnitt, keine Fadenbildung oder Risse, Endversiegelung in der Mitte der Schnittzone
4.2 Produktionstest
Sobald die leeren Beutel die Prüfung bestanden haben, füllen Sie das Produkt ein und produzieren Sie 20 bis 30 Verpackungen. Überprüfen Sie:
- Produktpositionierung innerhalb der Verpackung (zentriert, kein Produkt im Siegelbereich)
- Aussehen der Verpackung (keine Falten auf der Vorderseite der Verpackung, einheitliches Erscheinungsbild)
- Dichtungsintegrität (manueller Zugtest: Flossendichtung und Enddichtungen dürfen sich nicht lösen)
- Der Durchsatz entspricht der eingestellten Geschwindigkeit (Anzahl der Pakete pro Minute im stationären Betrieb)
4.3 Häufige Probleme beim Threading und deren Lösungen
| Problem | Mögliche Ursache | Lösung |
|---|---|---|
| Der Film rutscht zur Seite | Die Rolle ist nicht auf dem Dorn zentriert | Rolle anhand der Markierungen auf dem Dorn neu zentrieren |
| Falten an der Schulterformung | Spannung zu hoch oder Formschulter nicht richtig ausgerichtet | Spannung verringern; prüfen, ob die Schulterbolzen fest angezogen sind |
| Der Film reißt beim Einfädeln | Scharfe Kante an der Rolle oder Führung | Alle Kontaktflächen prüfen; bei Bedarf entgraten |
| Die Flossenabdichtung ist nicht zentriert | Die Folie läuft nicht gerade durch den Formkasten | Position der Faltbox einstellen; Ausrichtung der Führungsrolle überprüfen |
| Die Registrierung verschiebt sich nach mehr als 5 Minuten | Der Tänzerarm ist nicht richtig eingefädelt | Überprüfen Sie, ob die Anzahl der Durchläufe des Tänzerarms korrekt ist |
| Filmverbindung ist defekt | Unzureichende Überlappung oder falsches Klebeband | Verwenden Sie doppelseitiges Klebeband; die Überlappung muss mindestens 50 mm betragen. |
Häufig gestellte Fragen
F: Woran erkenne ich, welche Seite der Folie die heißsiegelbare Schicht ist?
Der schnellste Test: Berühren Sie eine erhitzte Schweißbacke (ca. 150 °C) 1–2 Sekunden lang mit einer Ecke der Folie. Die Seite, die haftet oder Verformungen aufweist, ist die heißsiegelbare Schicht. Alternativ kennzeichnen die meisten Folienhersteller die Rolle mit einem Pfeil oder einem Etikett, das angibt, welche Seite nach innen zeigen muss. Im Zweifelsfall konsultieren Sie das technische Datenblatt des Folienlieferanten.
F: Wie oft sollte ich die Rollen im Filmlauf reinigen?
Reinigen Sie bei jedem Filmrollenwechsel alle Walzen im Filmlauf. Filmzusätze, Staub und durch statische Aufladung angezogene Verunreinigungen sammeln sich auf den Walzenoberflächen an und verursachen eine Spurabweichung. Verwenden Sie Isopropylalkohol (99%) und ein fusselfreies Tuch. Verwenden Sie niemals WD-40 oder Silikonsprays auf den Walzen im Filmweg – diese hinterlassen Rückstände, die auf den Film übertragen werden und zu Versiegelungsproblemen führen.
F: Wie wird der Tänzerarm bei meiner Maschine richtig eingefädelt?
Sehen Sie in der Einfädelungsanleitung Ihrer Maschine nach (diese sollte auf einem Etikett in der Nähe der Abwickelstation aufgedruckt oder in der Bedienungsanleitung enthalten sein). Die meisten Maschinen verwenden eine Konfiguration mit einem 2-Pass- oder 3-Pass-Tänzerarm. Ein 2-Pass-Tänzer (die Folie läuft über Walze 1 und unter Walze 2 hindurch) bietet einen Standard-Spannungsbereich. Ein 3-Pass-Tänzerarm ermöglicht eine feinere Spannungsregelung für dünne Folien (unter 25 Mikrometer) oder Hochgeschwindigkeitsanwendungen (über 150 ppm).
Fazit
Das Einfädeln von Folie ist eine Fertigkeit, die sich mit der Praxis verbessert, doch die Grundlagen – die Rolle zentrieren, dem Führungsweg folgen, die richtige Spannung einstellen und einen Testlauf durchführen – bleiben bei jeder Maschine und jedem Folientyp gleich. Schulen Sie jeden Bediener in diesem Verfahren, dokumentieren Sie Ihren Standard-Einlegeweg mit Fotos, die an der Maschine angebracht sind, und halten Sie die Filmführungsrollen sauber. Diese Maßnahmen verhindern den Großteil der filmbedingten Ausfallzeiten.
Verwandte Anleitungen:
- Bedienung einer Schlauchbeutelmaschine: Schritt-für-Schritt-Anleitung
- Einstellung der Folienbreite und -spannung
- Häufige Probleme mit Flow-Wrappern und deren Lösungen
Immer wiederkehrende Probleme mit der Fadenführung? → Senden Sie uns Ihre Angaben zu Film und Maschine zur Überprüfung des Gewindewegs.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic